Soldadura de acero inoxidable: TIG, homologada y de alta presión
La soldadura es donde se decide si una pieza de calderería aguanta o falla. En inoxidable, además, es donde el material puede perder justo la propiedad por la que se eligió. Trabajamos las tres modalidades que pide la industria: homologada, de alta presión y TIG en tubería.
Soldadura homologada
Para los trabajos en los que la unión tiene que responder a un procedimiento establecido y ejecutarse siempre igual, con independencia de quién la haga y de qué día sea.
Soldadura de alta presión
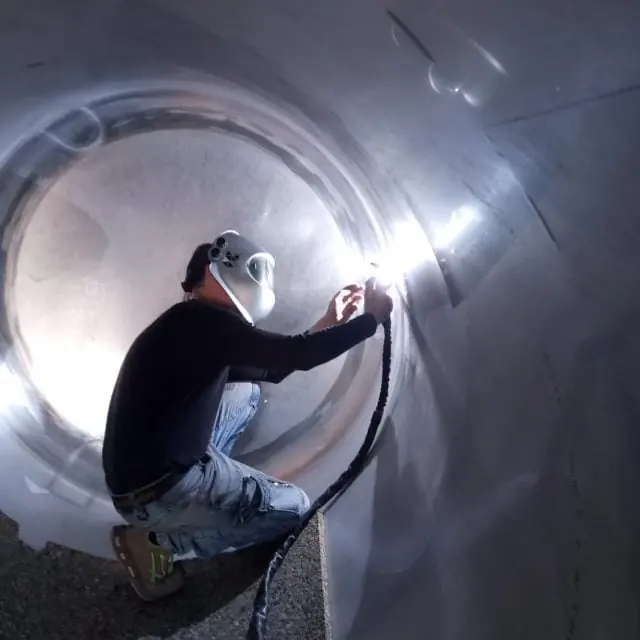
Para recipientes y tubería que van a trabajar bajo presión. Aquí no hay margen: el cordón tiene que ser continuo, sin poros y con penetración completa, porque es lo único que separa el contenido del exterior.
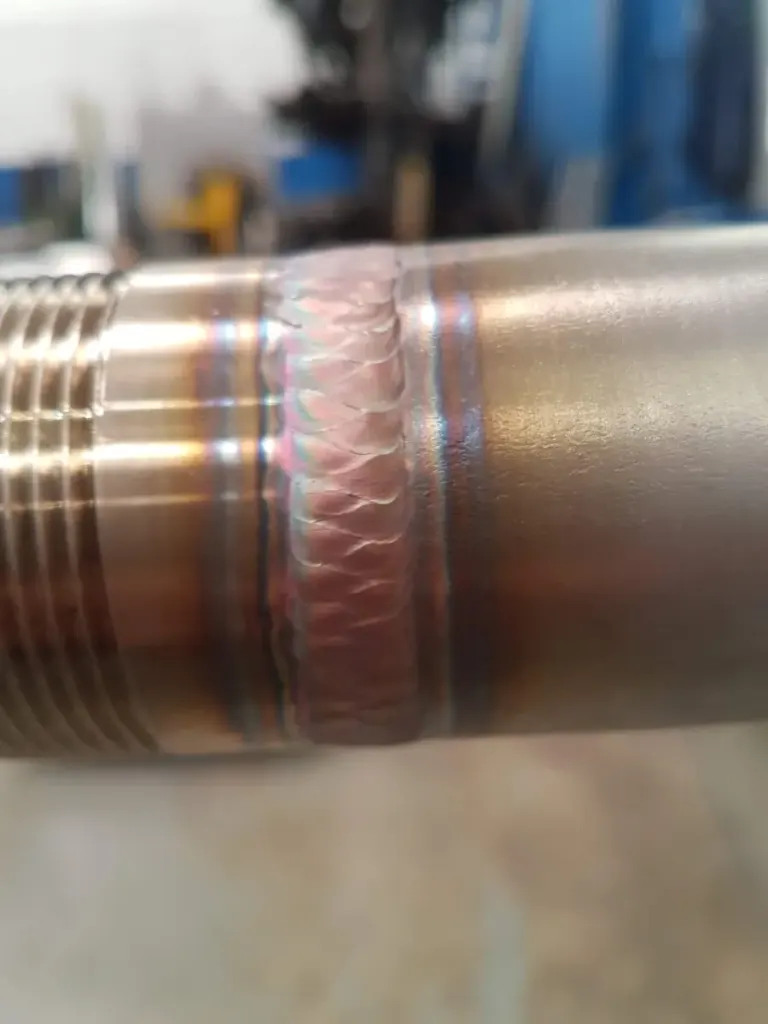
Soldadura TIG en tubería, con purga y posicionador
Es la soldadura más exigente que hacemos y la que marca la diferencia en alimentación, farmacia y gases medicinales.
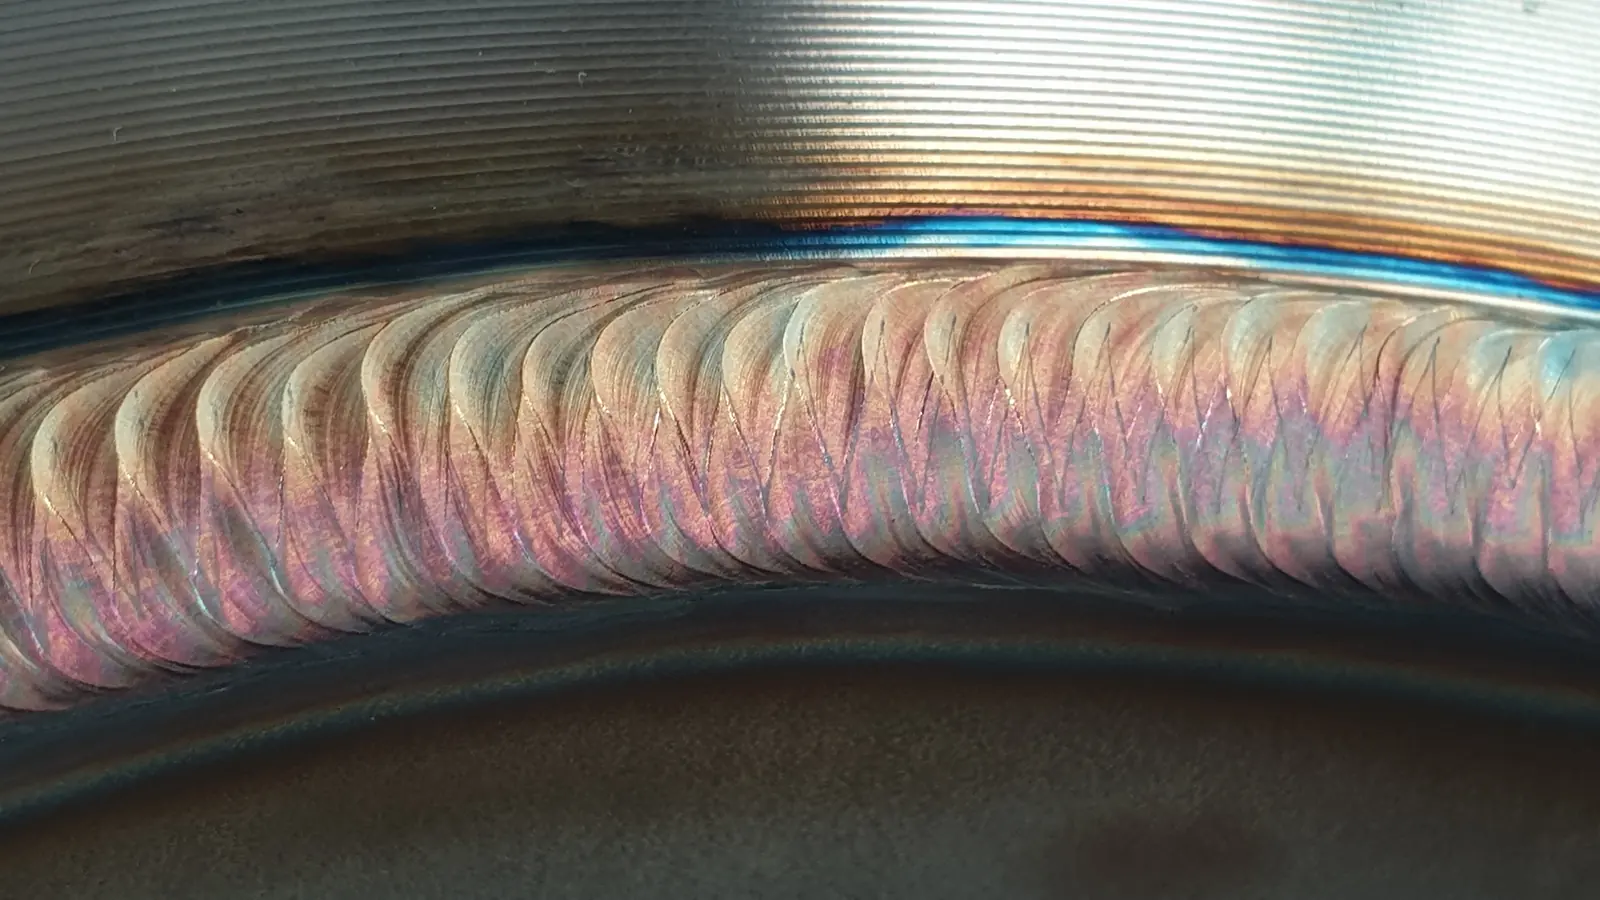
- TIG: aporta poco calor y deja un cordón limpio y controlado, sin proyecciones.
- Con purga: se inyecta gas por el interior del tubo durante la soldadura. Sin purga, la raíz se oxida por dentro: la tubería parece perfecta por fuera y está quemada por dentro, justo donde va a circular el producto.
- Con posicionador: el tubo gira mientras el soldador mantiene la posición. El cordón sale uniforme en toda la vuelta, no solo en la parte cómoda.
En tubería de proceso, la soldadura que no se ve por dentro es exactamente la que determina si la instalación es limpiable.
Materiales
Acero inoxidable, hierro, galvanizado y aluminio. Son los cuatro materiales con los que trabajamos en todos los procesos.
El 70% de lo que sale de nuestro taller es acero inoxidable, así que es donde más experiencia acumulamos. Pero el proyecto no tiene por qué limitarse a él: muchas piezas combinan inoxidable con hierro o con galvanizado según la función de cada parte.
Cada material tiene su comportamiento al soldarlo: el inoxidable deforma y pierde capa pasiva alrededor del cordón, el galvanizado desprende humos del recubrimiento y el aluminio disipa el calor tan rápido que exige otro planteamiento. Saber eso de antemano es lo que evita rehacer la pieza.
Después de soldar, el acabado
En acero inoxidable, soldar y no tratar la zona es dejar la pieza a medias: el calor deja una franja coloreada donde la protección frente a la corrosión ha desaparecido. El decapado y el pasivado la devuelven.
Presupuesto
Cuéntenos qué hay que soldar
Material, espesor y qué va a contener o soportar la pieza. Con eso le decimos qué procedimiento le conviene.